

عملية سحب أسلاك التيتانيوم وسبائك التيتانيوم
تُستخدم أسلاك التيتانيوم وسبائك التيتانيوم على نطاق واسع في صناعات الطيران والبتروكيماويات والطب والصحة والسيارات والبناء والرياضة ومنتجات الترفيه والعديد من المجالات الأخرى. في الوقت الحاضر، يتم استخدام أكثر من 80٪ من أسلاك التيتانيوم وسبائك التيتانيوم كأسلاك لحام؛ يمكن نسجها في شبكات كمرشحات لمياه البحر ومرشحات المياه النقية والمرشحات الكيميائية وما إلى ذلك؛ تُستخدم في تصنيع أدوات التثبيت ومكونات تحمل الأحمال والينابيع وما إلى ذلك؛ تُستخدم في تصنيع الأجهزة الطبية وتيجان الزرع وتثبيت الجمجمة وما إلى ذلك؛ تُستخدم أسلاك سبائك التيتانيوم والنيكل في تصنيع هوائيات الأقمار الصناعية وإطارات النظارات وما إلى ذلك؛ في صناعات الطلاء الكهربائي ومعالجة المياه، تُستخدم أسلاك التيتانيوم وسبائك التيتانيوم في تصنيع أقطاب كهربائية مختلفة.
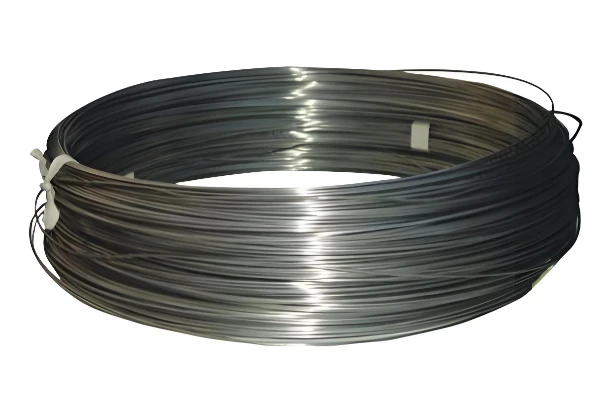
سحب أسلاك التيتانيوم وسبائك التيتانيوم هي عملية معالجة بلاستيكية معدنية يتم فيها سحب قضيب السلك أو قطعة السلك من فتحة القالب في قالب سحب الأسلاك تحت تأثير قوة السحب لإنتاج أسلاك التيتانيوم وسبائك التيتانيوم ذات المقطع الصغير. هناك العديد من عمليات السحب:
(1) السحب بالقالب الثابت: السحب بالقالب الثابت هو أحد عمليات الإنتاج الرئيسية للأسلاك المعدنية. المواد الرئيسية لقوالب سحب الأسلاك هي كربيد الأسمنت والماس الطبيعي والماس الصناعي والماس متعدد البلورات. تُستخدم قوالب الماس الطبيعي أحادية البلورة بشكل شائع في إنتاج الأسلاك الدقيقة. التيتانيوم مادة يصعب معالجتها، ليس فقط بسبب مقاومتها العالية للتشوه وقلة اللدونة، ولكن أيضًا بسبب مشكلة الالتصاق أثناء المعالجة، مما يؤثر بشكل سيء للغاية على جودة سطح المنتج. من أجل تحسين جودة سطح سلك التيتانيوم، يلزم إجراء معالجة السطح قبل السحب لخلق ظروف مواتية لالتصاق مادة التشحيم بسطح السلك بكميات كبيرة، أي تكوين طبقة من حامل مادة التشحيم. ويشمل ذلك معالجة الأكسدة السطحية ومعالجة الفلوروفوسفات والنحاس والكروم والنيكل والطلاء بالقصدير والأغشية المعدنية الأخرى، ومن بينها معالجة الأكسدة ومعالجة الطلاء الأكثر شيوعًا. على سبيل المثال، قبل رسم سلك التيتانيوم، يتم إجراء عملية الأكسدة الطفيفة، ثم يتم تطبيق الطلاء وتجفيفه.
(2) السحب بقالب الأسطوانة: نظرًا لأن السحب بقالب الأسطوانة يتم في فتحة مكونة من بكرات غير ناقلة تدور بحرية، فإن معظم الاحتكاك الانزلاقي بين المادة وفتحة القالب أثناء السحب بقالب ثابت يتحول إلى احتكاك متدحرج صغير جدًا، وبالتالي يقلل بشكل كبير من احتكاك السحب. عيب السحب بقالب الأسطوانة هو أن الدقة البعدية ليست عالية مثل السحب بقالب ثابت. إنه مناسب للسحب بالأسلاك الخشنة، بينما يستخدم السحب بقالب ثابت للتشطيب في السحب بالأسلاك الدقيقة.
(3) السحب بالاهتزازات فوق الصوتية: تم تطوير هذه الطريقة في الخمسينيات من القرن العشرين. يمكن أن يؤدي تطبيق الاهتزازات فوق الصوتية على قالب السحب أثناء السحب إلى تقليل قوة السحب بشكل فعال وتحسين معدل المعالجة.
(4) السحب بدون قالب: تستخدم هذه العملية ملف تحريض أو ليزر لتسخين وتليين السلك موضعيًا، وتطبيق الشد لجعل السلك أرق. تتمثل مزاياها في أنها لا تتطلب قالب سحب ومواد تشحيم، ولديها معدل تشوه كبير وكفاءة عالية. عيوبها هي ضعف التجانس الأبعادي للمنتج النهائي وعدم استقرار الجودة.
(5) سحب القالب لتعزيز الضغط: تشير هذه العملية إلى طريقة يتم فيها تركيب جهاز فوهة تعزيز الضغط أمام قالب السحب، والذي يمكنه إنشاء تأثير تزييت قسري لتعزيز الضغط تلقائيًا عند سحب السلك. تتمثل مزاياه في تقليل تكرار كسر السلك بنسبة 4/5، وزيادة عمر قالب سحب الأسلاك بأكثر من 20 مرة، وتحسين جودة السطح.
(6) سحب الحزمة المغطاة بالطلاء: تقوم هذه الطريقة أولاً بتغطية طبقة من الفولاذ منخفض الكربون على سطح سلك التيتانيوم، ثم تجميع سلك التيتانيوم المطلي في أنبوب فولاذي منخفض الكربون، ثم إجراء سحب الحزمة والتلدين المتوسط. بعد المعالجة إلى الحجم النهائي، تتم إزالة غلاف الفولاذ منخفض الكربون والطلاء عن طريق التخليل بحمض الكبريتيك. تتمثل مزاياها في الكفاءة العالية وتكلفة الإنتاج المنخفضة.
(7) البثق بالرقائق المغلفة: تم تطوير هذه العملية من قبل جامعة توهوكو في اليابان وتستخدم بشكل أساسي في معالجة أسلاك سبائك TiNi ذات الذاكرة الشكلية. يمكنها تحسين جودة المنتج وتقليل تكاليف الإنتاج. أولاً، يتم تحضير صفائح مركبة متعددة الطبقات مكونة من صفائح معدنية مختلفة عن طريق الطلاء والدرفلة. تعتمد نسبة سمك طبقات المعدن المختلفة على التركيب الكيميائي المحدد. بعد ذلك، يتم قطع الصفائح المطلية المدرفلة إلى رقائق، ويتم ملء الرقائق المقطوعة في حاوية لصنع كتلة، ويتم بثق الكتلة إلى قضيب رفيع، ثم معالجتها في سلك رفيع. أخيرًا، يتم تحويل السلك المركب إلى سلك مركب بين معدني مرغوب فيه عن طريق المعالجة بالانتشار الحراري.
(8) الدرفلة المستمرة للأسلاك بواسطة مطحنة الأسلاك ذات الأربع أسطوانات: يتكون هذا النوع من المطاحن من أربع أسطوانات تشكل ثقبًا دائريًا. أثناء العمل، تدفع إحدى الأسطوانات النشطة الأسطوانات الثلاث الأخرى للدوران. تشكل هذه الحوامل المتعددة مجموعة مطحنة درفلة مستمرة لإنتاج أسلاك سبائك التيتانيوم، وبالتالي تحسين إنتاجية وعائد الأسلاك بشكل كبير.

أصبحت أسلاك التيتانيوم وسبائك التيتانيوم رائدة في صناعة المواد بأدائها الممتاز ومجالات تطبيقها الواسعة. يوفر الابتكار والتطوير المستمر لتكنولوجيا السحب ضمانًا قويًا لإنتاج وتطبيق هذه المادة. لدينا سبب للاعتقاد بأنه في المستقبل، ستستمر أسلاك التيتانيوم وسبائك التيتانيوم في لعب دور مهم في مختلف المجالات وتجلب المزيد من الراحة والمفاجآت لحياتنا. إذا كنت تريد معرفة المزيد عن عملية سحب أسلاك التيتانيوم وسبائك التيتانيوم، فنحن نرحب بك لمتابعتنا ~ إذا كان لديك أي احتياجات في هذا الصدد، يمكنك الاتصال بنا!


